Première étape de la personnalisation de la fenêtre à double ouverture intérieure à rupture de pont thermique FG110F : que faut-il confirmer lors de la phase de vérification des plans ?
La vérification des plans n'est pas une simple formalité ; elle détermine directement si votre fenêtre à double ouverture intérieure à rupture de pont thermique FG110F sera « prête à l'emploi » ou « en reprise pendant trois mois ». À ce stade, le fabricant ne doit pas confirmer « si le plan est correct », mais « si ce plan peut être produit selon le système de profilés FG110F et si, une fois installé, il peut atteindre les performances que vous souhaitez ».
Contenu essentiel de la vérification des plans : dimensions, mode d'ouverture et série de profilés
Après réception de vos plans, le fabricant vérifiera principalement trois ensembles d'informations :
1. Dimensions de la baie et logique de division
- Confirmer s'il s'agit dedimensions de la baie bruteOu bienla dimension nette de l'ouverture— la différence entre les deux est un espace d'installation ; se tromper entraîne directement l'impossibilité de monter le cadre ou des fuites d'air.
- Confirmez la méthode de division : la répartition entre les vantaux fixes et les vantaux ouvrants est-elle raisonnable ?Le FG110F est une structure à double ouverture intérieure ; si le vantail ouvrant est trop grand, la capacité de charge de la quincaillerie et la compression du joint d'étanchéité doivent être recalculées ;si le vantail ouvrant est trop petit, la surface de ventilation ne sera pas conforme.
- Confirmez s'il y a des angles, des formes spéciales ou de très grandes portées.Celles-ci affectent directement le schéma d'assemblage des profilés et la nécessité d'ajouter des renforts en acier.
2. Mode d'ouverture et compatibilité de la quincaillerie
- Le FG110F està double ouverture vers l'intérieurLe plan doit indiquer le sens d'ouverture de chaque vantail (gauche/droite) ainsi que la présence éventuelle d'un moustiquaire.
- Double ouverture vers l'intérieur signifie que les deux vantaux s'ouvrent vers l'intérieur ; le plan doit confirmerles relations d'évitement entre les vantaux ouverts— si deux vantaux sont adjacents à un angle, l'angle d'ouverture et la position des poignées peuvent entrer en conflit.
- La configuration de la quincaillerie (charnières, points de verrouillage, tringlerie) dépend du poids et des dimensions du vantail ; lors de la vérification des plans, le fabricant confirmera si une quincaillerie renforcée est nécessaire.
3. Confirmation de la série de profilés et de l'épaisseur de paroi
Le FG110F utilise des profilés en alliage d'aluminium 6063-T5, avec une épaisseur de paroi de référence de 2,0 mm. Lors de l'examen des plans, le fabricant doit confirmer :
- Votre projet a-t-il des exigences particulières concernant l'épaisseur de paroi des profilés (par exemple, un épaississement nécessaire après calcul de la pression du vent en hauteur) ?
- Faut-il effectuerPont thermique à barrettesOu bienPont thermique par injection— FG110F est une structure à rupture de pont thermique, mais les différents procédés imposent des exigences différentes en matière de largeur de barrette et de précision d'usinage.
- Le traitement de surface (peinture par poudrage, fluorocarbone, anodisation) est-il déjà déterminé ? Cela influence le délai d'approvisionnement des profilés.
Pourquoi dit-on que la vérification des plans est une étape clé pour éviter les reprises ?
Parce que FG110F est unproduit sur mesure, et non un article standard en stock. Une fois le profilé ouvert ou découpé, le coût de modification est bien supérieur à celui du stade de conception.
Si la vérification des plans n'est pas claire à l'étape de révision, les reprises les plus courantes sont :
- Incohérence des dimensions: vous indiquez les dimensions nettes, le fabricant coupe selon les dimensions brutes, et sur site, l'installation ne rentre pas.
- Conflit de sens d'ouverture: le sens d'ouverture n'est pas indiqué sur le plan, et à la production, on découvre que la poignée touche le mur ou que deux fenêtres se heurtent.
- Inadéquation de la configuration du verre: la configuration de référence pour FG110F est 5+27A+5 Verre isolant, mais si votre région a des exigences d'isolation acoustique ou d'efficacité énergétique, la configuration du verre doit être ajustée, et les dimensions du verre et la rainure du profilé doivent être assorties à l'avance.
Informations complémentaires que vous devez fournir activement lors de la phase de révision des plans :
- La ville où se trouve le projet (pour le calcul de la pression du vent et l'évaluation des exigences d'isolation thermique)
- La hauteur de l'étage et la position de l'ouverture (si elle est côté face au vent)
- L'épaisseur de la finition intérieure et extérieure (affecte le nœud d'installation du cadre de fenêtre)
- Exigences spéciales pour le verre (feuilleté, Low-E, trempé)
Plus ces informations sont complètes, plus la conclusion de la révision des plans est proche de vos conditions d'installation réelles. Si le dessin lui-même est incomplet, le fabricant signalera d'abord les éléments manquants plutôt que de lancer directement la production — dans ce cas, vous devez compléter les informations, et non relancer la commande.
Le choix clé à ce stade est le suivant : Passer 2 à 3 jours supplémentaires sur la vérification des dessins garantit une production réussie du premier coup. Si vous sautez la vérification et commandez directement, vous économisez du temps de communication, mais vous pariez sur les dimensions et les performances de tout le lot de fenêtres. Pour un approvisionnement de projet, ce pari n'en vaut pas la peine.
Étape de confirmation des échantillons : pourquoi dit-on que c'est le tournant décisif du succès ou de l'échec de la personnalisation ?
La confirmation des dessins répond à la question « quoi faire », tandis que la confirmation des échantillons répond à « si ce qui est fait est correct ». Pour des produits personnalisés à structure relativement complexe comme la fenêtre à rupture de pont thermique à double ouverture FG110F, l'échantillon n'est pas une simple formalité, mais l'une des étapes clés avant la production en série — une occasion de vérifier simultanément la conception, le processus et l'assemblage. Sauter ou bâcler cette étape amplifiera directement les problèmes ultérieurs sur l'ensemble de la commande.
Points de contrôle clés pour la confirmation des échantillons : quincaillerie, verre et effet d'étanchéité
Le cœur de la structure à double ouverture intérieure réside dans la liaison de la quincaillerie et la coordination de l'étanchéité. Une fois l'échantillon reçu, il est recommandé de vérifier dans l'ordre suivant :
- Liaison de la quincaillerie: ouvrez et fermez à plusieurs reprises les deux vantaux à ouverture intérieure, ressentez si le mouvement est fluide, s'il y a des accrocs ou des bruits anormaux.La double ouverture intérieure signifie qu'il y a un ensemble de quincaillerie de liaison entre les deux vantaux ; tout écart de longueur d'une bielle se manifestera lors de l'ouverture et de la fermeture.Testez principalement si la pression entre le vantail et le cadre est uniforme en position verrouillée.
- Configuration du verre:Vérifiez que le verre correspond à la configuration convenue (par exemple, double vitrage 5+27A+5), et contrôlez que la couche intermédiaire ne présente ni poussière, ni humidité, ni débordement de mastic.Le verre est l'un des éléments les plus coûteux dans la personnalisation, et c'est là que les erreurs sont les moins acceptables.
- Effet d'étanchéité:Après avoir fermé l'ouvrant, vérifiez tout autour que le joint est continu et bien appliqué, sans rupture ni espace visible.Vous pouvez glisser une feuille de papier entre l'ouvrant et le cadre pour tester la pression de serrage — la résistance à la traction doit être similaire à chaque endroit.L'efficacité de l'isolation thermique du profilé en aluminium à rupture de pont thermique dépend de la qualité de l'assemblage des profilés ; vérifiez visuellement que les joints sont plans et sans désalignement.
Comment la validation de l'échantillon établit-elle les normes de qualité pour la production en série ?
L'essence de la validation de l'échantillon est que les deux parties parviennent à un consensus sur ce qui est « conforme ». Ce que vous confirmez n'est pas un échantillon, mais le seuil d'acceptation pour chaque produit suivant.
La méthode concrète est la suivante : lors de la confirmation de l'échantillon, définissez clairement les indicateurs clés des points de contrôle ci-dessus — la force d'ouverture/fermeture de la quincaillerie est-elle acceptable, le degré de compression du joint, la plage de défauts d'aspect du verre autorisée, etc. Ces normes peuvent être consignées sur le bon de confirmation et servir de base pour les inspections par sondage lors de la production en série. Sans normes verrouillées à l'étape de l'échantillon, les litiges survenant après la livraison en série donnent souvent lieu à des versions divergentes, rendant difficile la détermination des responsabilités.
Points de vérification pour la structure à double ouverture intérieure: En plus de la fonction d'un seul vantail, il faut également vérifier la relation de coopération lors de l'ouverture et de la fermeture simultanées des deux vantaux — les deux vantaux sont-ils dans le même plan, les points de verrouillage sont-ils synchronisés. Cette structure exige une grande précision d'usinage. Les problèmes détectés au stade de l'échantillon peuvent encore être ajustés, mais au stade de la production en série, les modifications deviennent des problèmes de coût et de délai.
Qui devrait investir davantage dans l'étape de l'échantillon: Pour les commandes de projets, les achats en gros, ou les commandes avec des exigences claires en matière d'isolation ou d'étanchéité, il vaut la peine de prendre le temps de confirmer l'échantillon. Qui peut simplifier: Si ce n'est qu'un petit lot d'essai ou une utilisation temporaire avec des exigences de performance faibles, le processus peut être accéléré après confirmation des éléments clés (quincaillerie, verre).
Prochaine étape : après réception de l'échantillon, vérifiez les trois points ci-dessus un par un et prenez des photos pour archivage. Retournez par écrit les résultats de confirmation à l'équipe Haipaisichuang, en précisant les éléments à ajuster et ceux qui serviront de critères d'acceptation pour la production en série.
De l'échantillon à la production en série : comment la fenêtre à rupture de pont thermique FG110F à double ouverture vers l'intérieur garantit-elle la cohérence de la qualité ?
Après confirmation de l'échantillon, le problème central de la production en série est de savoir comment reproduire l'état de l'échantillon sur chaque fenêtre. La cohérence de la qualité de la fenêtre à rupture de pont thermique FG110F à double ouverture vers l'intérieur est principalement contrôlée par la standardisation des matières premières, des processus et des inspections.
Points de contrôle clés dans la production en série : profilés, verre et processus d'assemblage
Gestion des lots de profilés. Le FG110F utilise des profilés en alliage d'aluminium 6063-T5, avec une épaisseur de paroi de 2,0 mm. Lors de la production en série, les fluctuations de qualité des profilés proviennent généralement de la stabilité de la nuance d'alliage et du contrôle de la tolérance d'épaisseur de paroi.
Il est recommandé de préciser le fournisseur de profilés et le numéro de lot dans la commande, de convenir de la méthode d'inspection par échantillonnage de l'épaisseur de paroi, afin d'éviter les différences de teinte de traitement de surface dues au mélange de lots.
Personnalisation et inspection du verre. La configuration de référence est un double vitrage 5+27A+5 ; l'épaisseur ou la largeur de la lame d'air peut être ajustée selon le projet réel. Lors de la production en série, les erreurs de dimensions de coupe du verre, la qualité d'étanchéité de la lame d'air et la cohérence de la provenance des feuilles de verre affectent toutes les performances de la fenêtre finie.
Il est recommandé de verrouiller les paramètres de configuration du verre dans les commandes en série, et de procéder à la validation du premier article avant de passer à la coupe en série.
Standardisation du processus d'assemblage. La structure à double ouverture intérieure exige une grande précision dans l'installation de la quincaillerie et une cohérence de l'étanchéité des joints. Lors de la production en série, il convient d'utiliser des gabarits de positionnement et des outils de couple pour garantir la cohérence des jeux entre cadre et vantail ainsi que la constance du couple de serrage de la quincaillerie.
Vous pouvez confirmer auprès du fabricant : la ligne d'assemblage dispose-t-elle d'enregistrements de contrôle du premier article, et les étapes critiques disposent-elles de procédures opératoires standard ?
Quel est le processus de contrôle qualité avant expédition ?
Le contrôle avant expédition se déroule généralement en trois étapes, dont la portée exacte doit être confirmée avec le fabricant :
| Étape de contrôle | Contenu du contrôle |
| Inspection des matières premières à l'entrée | Vérification de l'épaisseur des profilés, du traitement de surface et des spécifications du verre conformément à la commande |
| Inspection en cours de processus | Contrôle par sondage de l'ajustement cadre-ouvrant, du fonctionnement de la quincaillerie et de la continuité des joints en caoutchouc pendant l'assemblage |
| Inspection finale avant expédition | Contrôle de l'apparence, de la facilité d'ouverture et de l'étanchéité ;Pour certains projets, un test d'arrosage ou un contrôle par sondage de l'étanchéité à l'air peut être exigé |
La définition de l'« inspection avant expédition » peut varier selon les fabricants – certains ne font que des contrôles visuels et fonctionnels, d'autres effectuent des tests par sondage sur les performances de la fenêtre complète. Si le projet impose des exigences strictes en matière d'étanchéité à l'eau ou à l'air, il convient de préciser clairement les éléments de contrôle et le taux d'échantillonnage avant de passer commande.
Livraison et réception : pour la fenêtre sur mesure FG110F à double ouverture intérieure avec rupture de pont thermique, quels éléments doivent être confirmés à l'avance ?
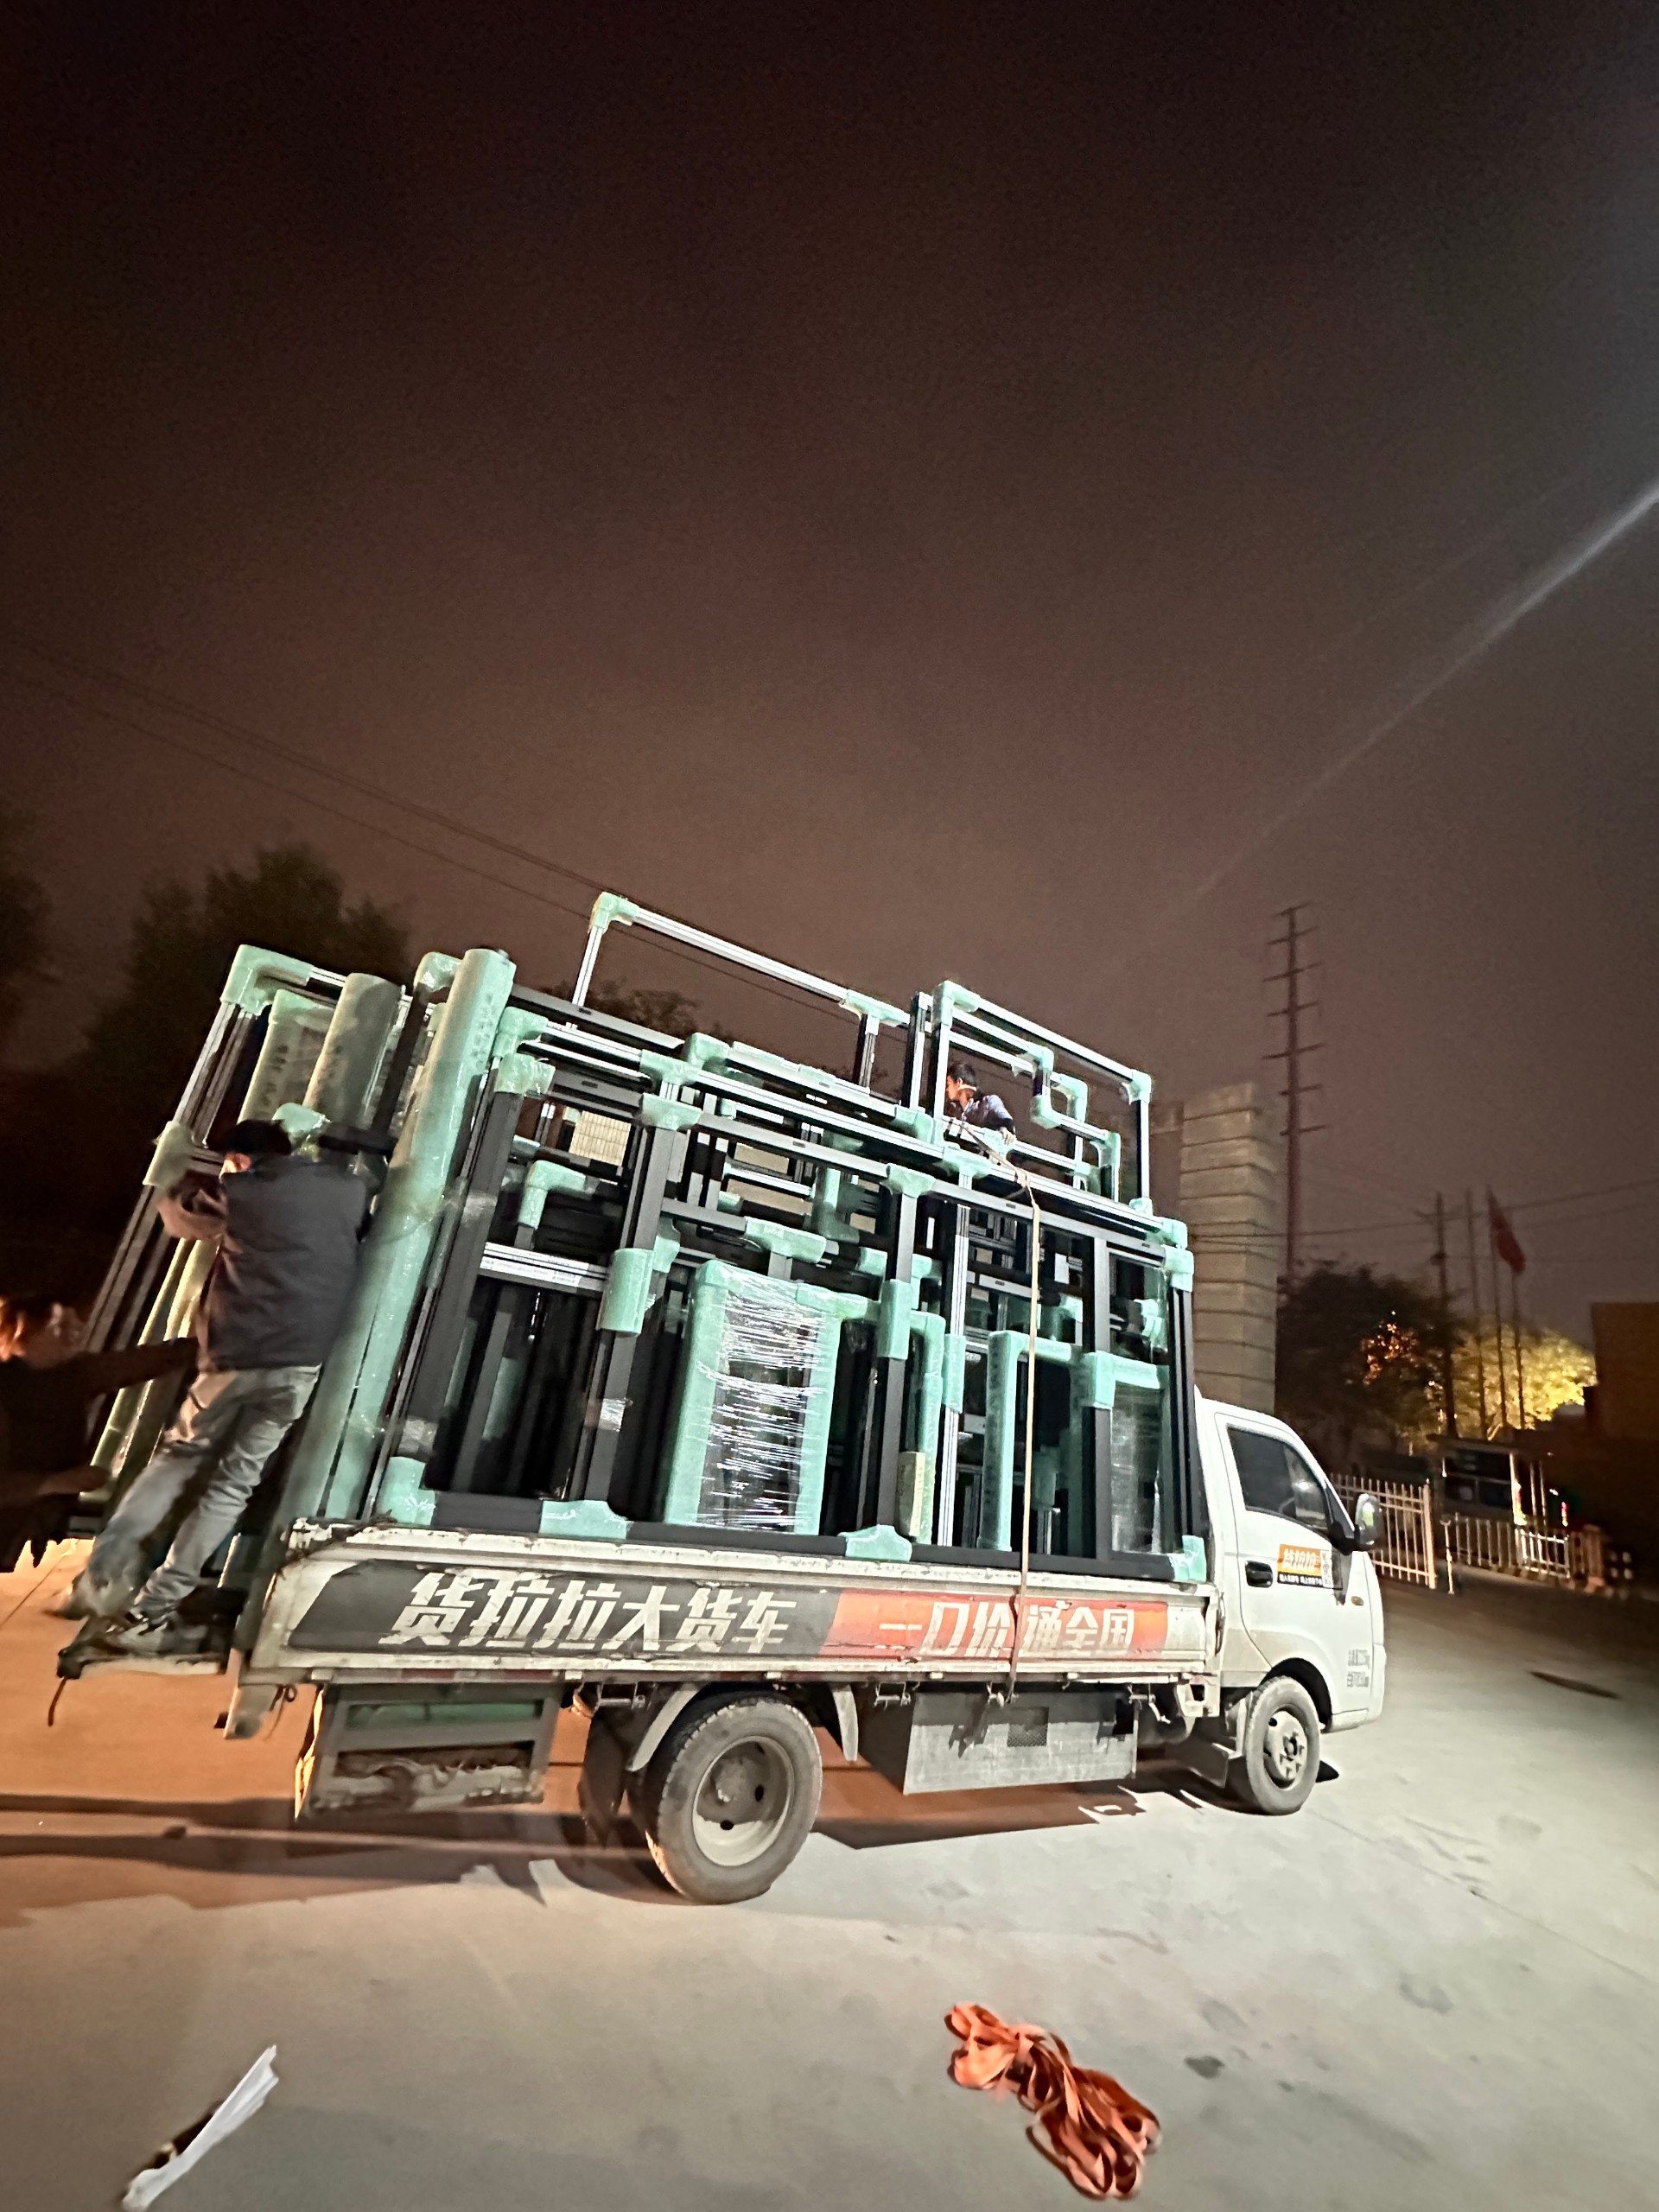
Lorsque le processus de personnalisation atteint l'étape de livraison, ce qui détermine réellement le succès ou l'échec du projet n'est pas la vitesse de production, mais le fait que les critères de réception soient clairement définis dès la phase de confirmation des plans. En tant que produit fabriqué sur mesure selon les plans, la fenêtre FG110F à double ouverture intérieure avec rupture de pont thermique présente trois points de divergence fréquents lors de la livraison : le mode d'emballage, la répartition des responsabilités logistiques et les critères de réception.
Points clés de communication lors de la livraison : emballage, logistique et critères de réception
L'emballage des fenêtres sur mesure n'est pas standardisé. La configuration de référence de la fenêtre FG110F à double ouverture intérieure avec rupture de pont thermique comprend des profilés en alliage d'aluminium 6063-T5, une épaisseur de paroi de 2,0 mm, un vitrage isolant 5+27A+5, avec des dimensions de référence de 1000×1000 mm par vantail. Cependant, les dimensions, la configuration du vitrage et la quantité réelles de la commande peuvent varier, ce qui entraîne des solutions d'emballage différentes.
Avant de passer commande, vous devez confirmer trois choses avec l'équipe Haipaisi Chuang :
- Type d'emballage: renfort en bois ou emballage en carton ?La surface en verre est-elle protégée individuellement ?Cela affecte directement le taux de casse pendant le transport, surtout pour les commandes en grande quantité.
- Répartition des responsabilités logistiques: prix départ usine ou prix incluant le fret ?Qui supporte les dommages de transport ?Il est recommandé de préciser dans le contrat la procédure à suivre en cas de dommages constatés lors de la réception des marchandises, plutôt que de négocier une fois le problème survenu.
- Critères de réception: Que vérifier lors de la réception de fenêtres sur mesure ?Il est recommandé de procéder en trois étapes : « apparence — dimensions — fonctionnalité ».Vérification de l'apparence : examiner la surface des profilés pour détecter d'éventuelles rayures ou différences de couleur ;Contrôle dimensionnel par échantillonnage : vérifier l'erreur de diagonale du cadre et le jeu d'assemblage entre l'ouvrant et le cadre ;Test fonctionnel : vérifier la fluidité de l'ouverture et de la fermeture, l'alignement des points de verrouillage et l'absence de décollement des joints d'étanchéité.Si la commande est importante, il est possible de convenir d'un taux d'échantillonnage, par exemple 5 % à 10 % par lot.
Quels projets conviennent au processus de personnalisation FG110F ?Lesquels nécessitent une réévaluation ?
Les projets adaptés à la personnalisation sur plan de la fenêtre à double ouverture intérieure FG110F présentent généralement trois caractéristiques : des besoins clairs, des plans complets et un contexte d'utilisation précis.
- Projets résidentiels: Si le maître d'ouvrage a des exigences précises concernant l'isolation thermique, l'étanchéité et la structure à double ouverture intérieure, et que les dimensions des fenêtres et le mode d'ouverture sont déjà déterminés par la conception architecturale, le processus de personnalisation est adapté.La structure à double ouverture intérieure facilite l'installation et l'entretien uniformes, et la configuration du double vitrage contribue réellement à l'isolation acoustique.
- Logements en bord de rue ou régions froides du nord: En cas de besoin impératif d'isolation acoustique et thermique, la configuration du vitrage et l'épaisseur des parois du profilé peuvent être ajustées sur la base de la configuration de référence.Pour ce type de projet, il suffit de clarifier les objectifs de performance et le processus de personnalisation peut s'adapter efficacement.
- Projets OEM/ODM: Si vous êtes un acheteur de marque et que vous souhaitez vendre ce type de fenêtre sous votre propre marque, le processus de personnalisation est naturellement adapté - du traitement de surface des profilés à la configuration du verre et à l'étiquetage de l'emballage, tout peut être ajusté selon vos exigences.
Les cas où il n'est pas approprié de lancer une personnalisation ne sont souvent pas dus au produit lui-même, mais aux conditions préalables qui ne sont pas en place :
- Exigences encore en évolution: Si le plan du projet n'est pas encore figé, et que les dimensions des fenêtres, les modes d'ouverture et la configuration du verre sont encore fréquemment ajustés, il n'est pas recommandé de passer commande à la hâte.Une fois que la fenêtre personnalisée entre en production, modifier les plans signifie modifier les matériaux, ce qui entraîne une perte de contrôle des coûts et des délais.
- Plans incomplets: S'il n'y a que des rendus sans dessins de nœuds, sans dimensions précises des ouvertures, ou sans indication claire du nombre de vantaux ouvrants et de la configuration de la quincaillerie, il faut d'abord compléter les informations avant de démarrer.Ce qui manque, ce sont des « dessins de fabrication » — des plans d'exécution indiquant la série du profilé, l'épaisseur de paroi, le nombre de vitrages et le mode d'ouverture.
- Comparer uniquement les prix sans comparer les solutions: Si l'acheteur compare les prix uniquement sur la base d'une configuration de référence, sans vérifier si cette configuration est adaptée à son projet, le processus de personnalisation amplifiera le risque d'inadéquation.Par exemple, il faut d'abord que le maître d'ouvrage confirme si la configuration de vitrage 5+27A+5 répond aux normes locales d'économie d'énergie.
Recommandation finale: Si vos besoins sont clairs, vos plans complets et votre scénario d'utilisation bien défini, le processus de personnalisation de la fenêtre à rupture de pont thermique FG110F à double ouverture vers l'intérieur peut être lancé directement ;si vos besoins sont encore flous et que vos plans ne sont pas assez détaillés, prenez d'abord le temps de figer la solution avant de lancer la personnalisation. Cette étape est indispensable ; l'omettre se paie par des reprises et des litiges lors de la livraison.
Questions fréquentes
Q1 : Quelle est la quantité minimale de commande pour la fenêtre à rupture de pont thermique à double ouverture intérieure FG110F sur mesure ? La quantité minimale de commande dépend de la configuration spécifique et de la complexité du processus ; les exigences minimales peuvent varier selon l'épaisseur de paroi, la configuration du verre et le traitement de surface. Il est recommandé de fournir directement vos plans et quantités à l'équipe Haipaisichuang pour confirmer si les conditions minimales sont remplies.
Q2 : Peut-on modifier la configuration du verre ? Par exemple, remplacer par du 6+12A+6 ? C'est possible, mais il faut vérifier deux points : premièrement, si la goulotte du profilé peut s'adapter à une combinaison de verre plus épaisse ; deuxièmement, si le changement de poids de la fenêtre après ajustement affecte la capacité de charge de la quincaillerie et la sensation d'ouverture et de fermeture.
Il est recommandé de soumettre ensemble les performances cibles (isolation acoustique, isolation thermique) et le plan de vitrage, afin que l'équipe confirme la compatibilité.
Q3 : Si des rayures sont constatées sur la surface des profilés lors de la réception, comment les traiter ? Cela dépend des critères d'acceptation et de la répartition des responsabilités stipulés dans le contrat. Il est recommandé de préciser avant de passer commande les « critères de jugement des défauts d'apparence » et le « nombre de jours après réception pour soumettre une réclamation ».
Si des dommages surviennent pendant le transport, la responsabilité incombe généralement à la partie logistique, mais il est nécessaire de prendre des photos comme preuve à la réception et de faire un retour rapidement.
Q4 : Peut-on apposer notre propre marque sur les fenêtres pour les commandes OEM ? Oui, mais la position, la méthode et le procédé de la marque (peinture, étiquetage, gravure) doivent être spécifiés lors de la phase de confirmation des dessins. Différents procédés ont un impact sur le processus de production et les délais de livraison ; plus tôt la confirmation est faite, mieux c'est.
Q5 : Le calendrier du projet est très serré. Combien de temps faut-il généralement prévoir pour le processus de personnalisation ? Le délai de production dépend du volume de la commande, de la complexité de la configuration et du planning de production en cours. Il est recommandé de demander un délai de livraison précis à l'équipe Haipaisi Chuang après la confirmation des dessins, et d'inclure le temps de logistique dans le calendrier global du projet.
Si le calendrier est particulièrement serré, il est nécessaire de le préciser à l'avance afin d'évaluer la faisabilité.
En savoir plus
Si vous préparez un projet de personnalisation pour la fenêtre à rupture de pont FG110F à double ouverture intérieure, n'hésitez pas à nous soumettre vos dessins et les exigences du projet. L'équipe vous aidera à confirmer la compatibilité de la configuration et à fournir des recommandations de planification de production.
Produits associés :Fenêtre à rupture de pont FG110F à double ouverture intérieure